

Componentes metálicos complexos muitas vezes criam um problema básico de fabricação: quanto mais complicada a geometria se torna, mais difícil é produzi-la com precisão sem adicionar múltiplas etapas de usinagem ou montagem.Peças fundidas de aço inoxidáveloferece uma maneira prática de formar formas que seriam difíceis, ou às vezes antieconômicas, de produzir a partir de material sólido.
Mas isso não significa que todas as formas complexas possam ser moldadas com sucesso. Paredes finas, passagens estreitas, transições acentuadas, cavidades profundas e pequenas aberturas impõem demandas diferentes ao processo de fundição. A verdadeira questão não é simplesmente se a fundição de aço inoxidável pode produzir geometrias complexas, mas até onde o processo pode ir, mantendo o fluxo sólido do metal, o controle dimensional e a qualidade da superfície utilizável.
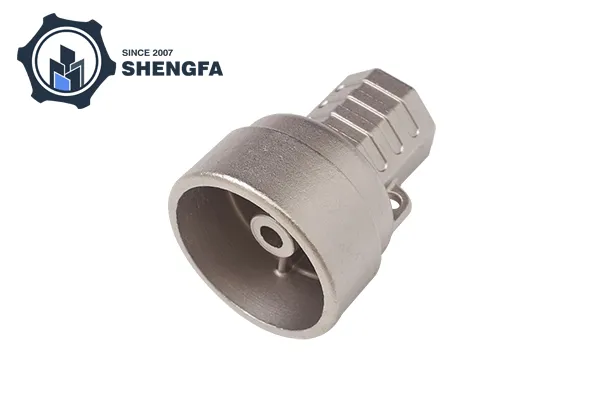
A fundição de precisão começa com um padrão detalhado de cera ou polímero. Uma concha de cerâmica é construída em torno do padrão, após o qual o padrão é removido e o aço inoxidável fundido é derramado na cavidade resultante.
Como o molde é criado em torno da geometria real do componente, o processo não depende inteiramente de ferramentas de corte que alcancem todas as superfícies. Esta é uma das suas principais vantagens para peças complicadas.
Os recursos que muitas vezes podem ser incorporados em uma fundição incluem:
Para um componente usinado, a produção desses recursos pode exigir diversas configurações, ferramentas especializadas ou componentes separados unidos posteriormente. A fundição de precisão pode reduzir o número de operações de fabricação individuais, formando mais geometria diretamente no molde.
Paredes finas são possíveis, mas estão entre as características mais sensíveis em um processo de microfusão.
Quando as peças fundidas de aço inoxidável derretidas entram em uma seção fina, o metal perde calor rapidamente porque o molde circundante absorve calor. Se o metal solidificar antes que a cavidade esteja completamente preenchida, podem ocorrer defeitos como erros de execução ou seções incompletas.
Várias variáveis afetam se uma parede fina pode ser preenchida com sucesso:
| Fator | Efeito em seções finas |
|---|---|
| Espessura da parede | Determina a rapidez com que o metal perde calor |
| Temperatura de vazamento | Influencia a fluidez do metal |
| Composição da liga | Diferentes notas se comportam de maneira diferente durante o enchimento |
| Temperatura da casca | Afeta a velocidade de solidificação |
| Projeto de portão | Controla como o metal fundido atinge áreas finas |
| Geometria da peça | Transições bruscas podem interromper o fluxo do metal |
| Tamanho do elenco | Peças maiores podem exigir diferentes estratégias de enchimento |
É por isso que não existe uma espessura de parede mínima universal que se aplique a todas as peças fundidas de aço inoxidável. O limite prático depende da liga, das dimensões dos componentes, do sistema de carcaça, da temperatura de fundição e da geometria geral.
Um erro comum é avaliar um componente apenas pela sua parede mais fina. Na prática, toda a geometria determina a facilidade com que o metal fundido pode atingir aquela parede.
Por exemplo, uma nervura curta e fina ligada a uma secção relativamente espessa pode ser mais fácil de preencher do que uma parede longa e fina isolada. Da mesma forma, uma superfície curva fina pode se comportar de maneira diferente de uma seção plana e fina.
Os designers devem, portanto, considerar:
Quanto mais longa for uma parede fina, maior será o risco de solidificação prematura antes que a cavidade esteja totalmente preenchida.
Seções finas conectadas a massas maiores podem sofrer diferenças no resfriamento e na solidificação. Transições adequadas podem ajudar a reduzir tensões localizadas e defeitos de fundição.
Cantos internos afiados podem complicar o fluxo do metal e criar concentração de tensão. Raios pequenos são geralmente mais fáceis de gerenciar do que transições abruptas de 90 graus.
Os canais internos devem permitir a entrada de metal fundido e a saída de ar ou gases. Passagens extremamente estreitas ou profundas podem tornar-se mais difíceis de reproduzir de forma consistente.
A fundição de precisão é frequentemente associada a formas complicadas, mas existem limites práticos.
Um projeto pode se tornar difícil quando combina vários recursos extremos ao mesmo tempo – por exemplo, uma parede muito fina, uma cavidade longa e estreita, uma passagem interna profunda e uma pequena abertura.
Nesse ponto, a pergunta muda de “Pode ser lançado?” para “Pode ser lançado de forma consistente?”
Essa distinção é importante para o planejamento da produção. Uma geometria que pode ser produzida uma vez sob condições cuidadosamente controladas pode não ser adequada para produção repetida estável se a janela do processo for muito estreita.
O aço inoxidável inclui muitas famílias de ligas diferentes, incluindo graus austeníticos, martensíticos, ferríticos e de endurecimento por precipitação. Seu comportamento de lançamento não é idêntico.
A nota selecionada pode influenciar:
Por esta razão, a seleção do material deve acontecer junto com o projeto de fundição e não após a geometria já ter sido finalizada.
Uma classe de aço inoxidável selecionada principalmente pela resistência à corrosão, por exemplo, pode exigir considerações de processo diferentes de uma classe selecionada por maior dureza ou resistência mecânica.
O processo torna-se particularmente útil quando diversas características complexas precisam ser incorporadas em um componente metálico.
Considere uma caixa de aço inoxidável contendo passagens curvas, saliências de montagem, nervuras finas e um perfil externo irregular. Usinar todo o formato a partir de um bloco sólido pode gerar desperdício substancial de material e exigir múltiplas orientações de usinagem.
A fundição de precisão pode formar grande parte da geometria básica primeiro. A usinagem pode então ser reservada para superfícies onde são necessárias tolerâncias mais estreitas, roscas, áreas de vedação ou furos precisos.
Essa combinação costuma ser mais prática do que esperar que a fundição ou a usinagem executem todas as operações.
A fundição de precisão pode obter superfícies relativamente detalhadas, mas nem todas as características devem necessariamente ser deixadas na condição de fundidas.
As áreas típicas de usinagem pós-fundição incluem:
A chave é distinguir entre complexidade de forma e precisão dimensional.
A fundição de precisão é adequada para formar formas complexas. A usinagem CNC continua sendo mais apropriada quando uma superfície requer tolerâncias dimensionais particularmente rígidas ou um acabamento superficial controlado.
Às vezes, uma pequena modificação no modelo CAD pode fazer uma diferença significativa no comportamento da fundição.
Considerações úteis de design incluem:
Mudanças repentinas de seções finas para grossas podem criar um resfriamento irregular. Transições graduais podem fornecer um padrão de solidificação mais previsível.
Adicionar raios adequados pode melhorar o fluxo do metal e reduzir as concentrações de tensão localizada.
Grandes diferenças na espessura da seção podem produzir diferentes taxas de resfriamento e aumentar a possibilidade de problemas relacionados ao encolhimento.
Embora a fundição de precisão não exija as mesmas considerações de projeto de desmoldagem que a fundição sob pressão convencional, o padrão geral e o projeto do invólucro ainda precisam acomodar os requisitos de fabricação e remoção do padrão.
As superfícies que requerem usinagem pós-moldagem devem ser identificadas durante o projeto, em vez de adicionadas posteriormente.
A geometria externa é geralmente mais fácil de inspecionar do que a geometria interna. Quando um componente contém passagens internas ou cavidades fechadas, a verificação torna-se mais importante.
Dependendo da peça, a inspeção pode envolver:
A inspeção por raios X é particularmente útil quando defeitos internos não podem ser identificados externamente. Pode revelar certas formas de porosidade, encolhimento ou inclusões sem separar o componente.
A fundição de precisão tende a fazer sentido quando um componente combina geometria complexa, dimensões relativamente pequenas ou médias, características difíceis de usinar e necessidade de reduzir o número de peças montadas.
Pode ser menos atraente quando:
O melhor processo depende, portanto, de todo o componente e não de uma característica atrativa.
Antes de selecionar a fundição de aço inoxidável, várias perguntas devem ser respondidas:
Responder a essas perguntas antecipadamente pode revelar possíveis problemas de fundição antes do início da produção e das ferramentas.
A fundição de aço inoxidável pode lidar com geometrias complexas e recursos de paredes finas, mas sua capacidade não é ilimitada. Os resultados bem-sucedidos dependem da relação entre espessura da parede, geometria, seleção da liga, temperatura do metal, condições da casca, projeto do canal e comportamento de solidificação.
A aplicação mais forte não é simplesmente uma peça com formato complicado. É um componente onde a geometria complexa pode ser formada de forma eficiente através da fundição, enquanto as áreas críticas de precisão são acabadas através da usinagem e verificadas através da inspeção apropriada.
Para peças fundidas de aço inoxidável, a abordagem mais útil é, portanto, avaliar a geometria completa em vez de focar em um único valor mínimo de espessura de parede. Uma peça fundida bem projetada funciona com o comportamento do aço inoxidável fundido, em vez de forçar o processo a reproduzir características que são fundamentalmente difíceis de preencher ou solidificar de forma consistente.
-


