A componente de metal estampadopode parecer concluído assim que sair da imprensa. Sua forma está formada, seus furos estão no lugar e suas dimensões principais parecem corretas. No entanto, um pequeno detalhe ao longo da borda de corte ainda pode criar problemas mais tarde. Uma rebarba afiada pode arranhar a mão do operador, interferir na montagem, danificar um componente adjacente ou afetar a qualidade do revestimento superficial.
Para os fabricantes que compram peças metálicas estampadas personalizadas, a qualidade da borda merece atenção desde o início do projeto. As rebarbas são uma preocupação normal em muitas operações de corte e estampagem, mas seu tamanho, direção e consistência podem variar dependendo do material, da condição da ferramenta e da configuração de produção. Compreender a razão pela qual se formam torna mais fácil decidir quando são aceitáveis e quando é necessário trabalho adicional.
A estampagem de metal usa um punção e uma matriz para cortar ou formar chapas sob pressão. Durante uma operação de corte, a chapa primeiro se deforma, depois racha e se separa à medida que o punção se move através dela. A borda resultante pode conter um capotamento perto do lado de entrada, uma área polida relativamente lisa, uma zona de fratura e uma pequena rebarba elevada perto do lado de saída.
O tamanho da rebarba depende parcialmente da folga entre o punção e a matriz.
Se a folga não for compatível com a espessura e as propriedades do material, o metal poderá não ser separado conforme o esperado. Uma folga excessiva produzirá arestas mais ásperas e rebarbas maiores, enquanto uma folga muito pequena aumentará a força de corte, o desgaste da ferramenta ou outros defeitos nas arestas. A configuração ideal depende do material específico e do projeto da ferramenta, e não de um valor universal.
As condições da ferramenta também são importantes. Com o desgaste da aresta de corte, o punção e a matriz podem não cortar mais a placa de maneira limpa. Depois que a ferramenta produz arestas consistentes, ela pode gradualmente começar a deixar rebarbas mais óbvias. Caso essa alteração não seja percebida no longo processo produtivo, um grande número de peças poderá necessitar de acabamento adicional.
As propriedades do material adicionam outra variável. Diferentes tipos de aço inoxidável, aço carbono, alumínio e outras chapas apresentam desempenhos diferentes no processo de corte. Espessura, dureza, ductilidade e estado da superfície afetam a aresta final. Por esse motivo, uma configuração de estampagem deve ser avaliada em relação ao material real especificado para o pedido.
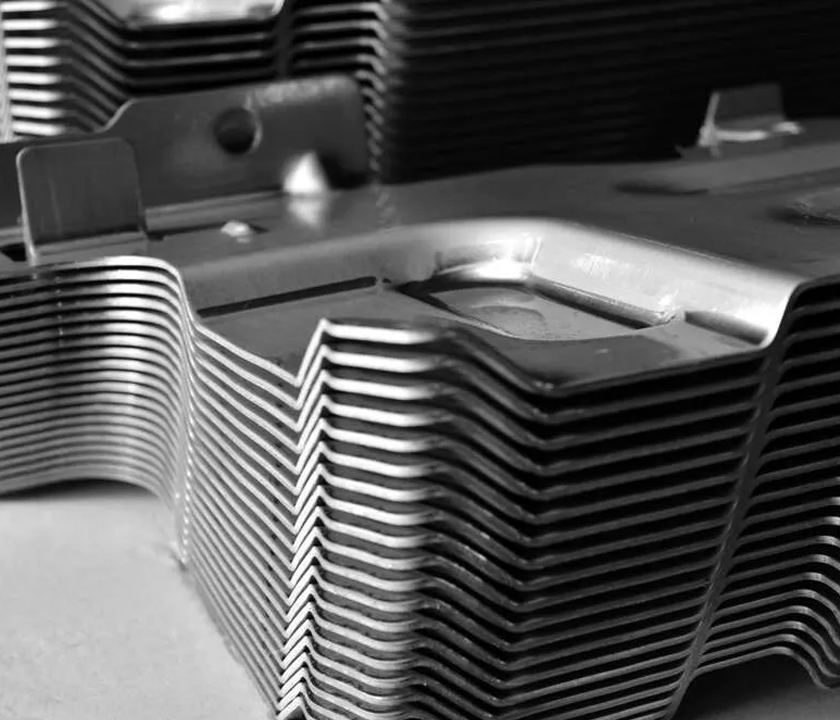
Uma rebarba não é simplesmente um defeito cosmético. Sua importância depende de onde o componente estampado será utilizado e como ele irá interagir com outras peças.
Considere um suporte de metal com vários furos de montagem. Se permanecerem rebarbas ao redor desses furos, elas poderão impedir que as superfícies de contato fiquem planas ou interferir no encaixe de um fixador. Em montagens contendo componentes móveis, uma borda afiada exposta pode danificar a fiação, as vedações ou as superfícies próximas. Nas peças manuseadas frequentemente pelos operadores, as arestas vivas também podem criar problemas de segurança evitáveis.
O revestimento e a proteção contra corrosão também requerem atenção. Uma aresta áspera pode ser mais difícil de cobrir de forma consistente do que uma superfície devidamente preparada, dependendo do método de revestimento e da geometria da peça. Se o componente operar em um ambiente úmido ou corrosivo, a preparação das bordas deverá ser considerada como parte do plano geral de acabamento, em vez de ser tratada como uma etapa cosmética isolada.
Nem toda peça estampada precisa de uma borda perfeitamente lisa. Um suporte oculto sem interfaces justas pode tolerar uma pequena rebarba que seria inaceitável em um painel visível ou em um componente de montagem de precisão. O ponto importante é definir os requisitos de aceitação de acordo com a função, o manuseio e a montagem envolvente.
Quando a condição da borda não atende aos requisitos do desenho ou da aplicação, a rebarbação pode remover ou reduzir o material indesejado. O método apropriado depende do formato do componente, material, espessura, volume de produção e acabamento de borda necessário.
Os métodos mecânicos incluem escovação, acabamento abrasivo, tamboreamento e equipamento de rebarbação dedicado. Eles podem ser úteis para remover arestas vivas de peças adequadas, especialmente quando muitos componentes semelhantes precisam ser processados. Porém, o método de acabamento deve ser selecionado com cuidado. A remoção excessiva de material pode alterar as dimensões das arestas, afetar pequenas características ou danificar uma superfície que precisa permanecer intacta.
A rebarbação manual pode proporcionar flexibilidade para protótipos, pedidos de baixo volume ou componentes com áreas de difícil acesso. Suas limitações tornam-se mais aparentes quando os volumes de produção aumentam ou quando um grande número de arestas precisa ser acabado de forma consistente. Instruções de trabalho claras e inspeção adequada são importantes quando o acabamento manual faz parte do roteiro de produção.
Às vezes, a melhor solução é melhorar a própria operação de estampagem. Manter ferramentas afiadas, verificar a folga entre punção e matriz e monitorar a condição da aresta pode reduzir a formação de rebarbas antes que o acabamento secundário se torne necessário. A manutenção da ferramenta não elimina todas as rebarbas, mas pode ajudar a manter o processo dentro dos limites acordados.
Uma fonte comum de confusão é a frase “sem rebarbas”. Parece simples, mas pode não descrever um padrão de aceitação mensurável. Algumas aplicações exigem a remoção de todas as arestas vivas, enquanto outras especificam uma altura máxima permitida de rebarbas ou identificam arestas específicas que necessitam de atenção especial.
Um desenho técnico pode tornar as expectativas mais claras, marcando arestas críticas, identificando superfícies funcionais e especificando qualquer operação necessária de rebarbação ou quebra de arestas. Se a altura da rebarba for importante, o comprador e o fabricante devem concordar sobre como ela será medida e qual limite será aplicado. O método de inspeção deve ser adequado à geometria da peça e ao uso pretendido.
Componentes estampados raramente funcionam isoladamente. Podem ser montados com fixadores, unidos a peças usinadas, pintados, chapeados ou instalados próximos a componentes plásticos e elétricos. A qualidade da borda deve, portanto, ser avaliada no contexto do produto completo.
Por exemplo,uma braçadeira de metal estampadapode precisar manter sua forma, evitando danos a uma mangueira ou cabo. Uma placa de montagem pode exigir furos limpos e áreas de contato planas para que os parafusos possam ser apertados corretamente. Em cada caso, a melhor especificação de aresta é aquela que suporta a função do componente sem adicionar processamento desnecessário.
A Ningbo Shengfa Hardware oferece suporte a projetos de fabricação de componentes metálicos onde a seleção de materiais, os requisitos de formação e as operações posteriores precisam ser considerados em conjunto. Fornecer um desenho, classe do material, espessura, quantidade esperada do pedido e detalhes da aplicação facilita a discussão da abordagem correta de produção e acabamento.
A boa qualidade das bordas raramente é o resultado de apenas um ajuste. Ela vem da adequação do material às ferramentas, da manutenção das arestas de corte, da definição de limites de aceitação realistas e da seleção de métodos de acabamento adequados à peça. Quando esses detalhes são resolvidos antes da produção em massa, fabricantes e compradores podem reduzir o retrabalho evitável e criar um processo de fornecimento mais confiável.
Para empresas que compram peças metálicas estampadas personalizadas,Hardware Ningbo Shengfapropõe discutir limitação de rebarbas e acabamento de arestas na etapa de cotação ou revisão de desenho. Uma breve conversa técnica no início pode evitar confusões posteriores, especialmente quando os componentes precisam ser montados com precisão, protegidos por revestimentos protetores ou descartados com segurança na linha de montagem.
-